Artykuł sponsorowany
Kiedy srebrny półfabrykat 925 warto wykańczać przed montażem, a kiedy po złożeniu
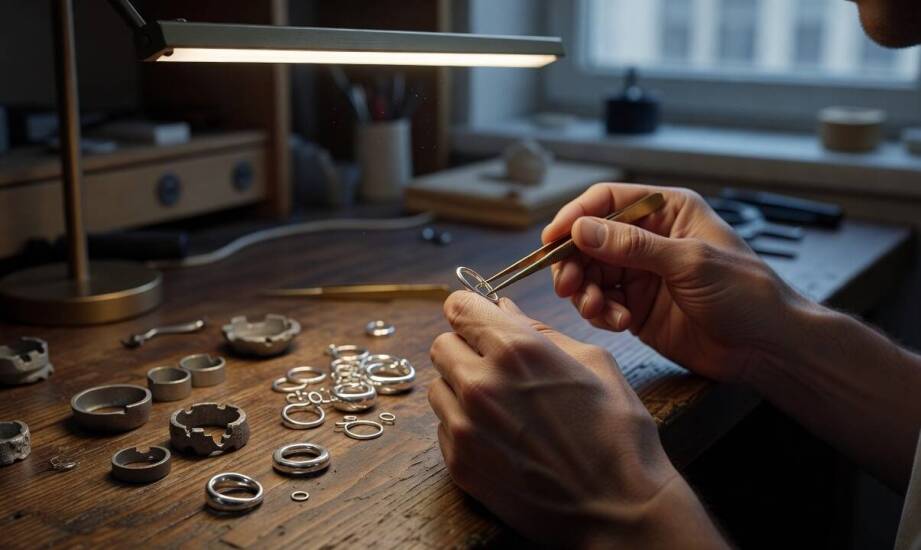
W produkcji biżuterii ten sam detal ze srebra 925 po montażu i wykończeniu potrafi pracować zupełnie inaczej niż na etapie próbki testowej. Różnice uwidaczniają się zazwyczaj w seriach, gdy twórca przechodzi od pojedynczych sztuk do realizacji większych partii. Zachowanie pełnej powtarzalności wymiarów i estetyki powierzchni stanowi wyzwanie, które dotyka bezpośrednio producentów oraz hurtownie jubilerskie.
Przeczytaj również: Tłumaczenia dla branży ubezpieczeniowej - jak wybrać biuro z doświadczeniem w sektorze ubezpieczeń?
Wpływ parametrów stopu i geometrii na zachowanie materiału
Srebro próby 925 zawiera 92,5% czystego kruszcu oraz 7,5% domieszki miedzi. Obecność drugiego metalu zwiększa twardość materiału mniej więcej trzykrotnie w stosunku do czystego srebra. Taka mieszanka zauważalnie poprawia odporność na zarysowania, ale równocześnie ogranicza naturalną plastyczność. Wyższa sztywność sprawia, że komponent gorzej znosi nagłe odkształcenia podczas dociskania lub zaginania. Dodatkowym czynnikiem modyfikującym strukturę ziarnistą kruszcu jest wysoka temperatura. Lutowanie twarde wymaga nagrzewania do bardzo wysokich wartości, często niebezpiecznie bliskich granicy topnienia, co rodzi ryzyko miejscowego przegrzania delikatnych przekrojów.
Przeczytaj również: Dlaczego warto zainwestować w wannę wolnostojącą?
Wieloletnia praktyka hurtowni Silverina, obejmująca import oraz produkcję asortymentu, pokazuje, że kluczowa dla stabilności detalu pozostaje jego geometria. Grubość ścianki, profil przekroju oraz położenie miejsca łączenia wprost determinują podatność na wygięcia. Cienkie elementy, mierzące orientacyjnie ułamek milimetra grubości, łatwo poddają się sile rąk czy naprężeniom termicznym. Zamknięte rurki i masywniejsze formy zachowują oryginalny kształt znacznie lepiej niż otwarte siatki. Każdy punkt łączenia koncentruje naprężenia, przez co staje się pierwszą strefą potencjalnej deformacji.
Przeczytaj również: Mikrotik licencja - analiza przypadków sukcesu w różnych branżach
Etapy obróbki a decyzja o momencie wykańczania
Polerowanie ujawnia ewentualne różnice powierzchniowe bardzo wcześnie. Cienkościenne detale łatwiej ulegają miejscowym przetarciom, zwłaszcza gdy wyjściowe ziarno stopu było stosunkowo grube. Rodowanie pokrywa powierzchnię cienką powłoką, która zabezpiecza metal przed szybkim utlenianiem i ciemnieniem. Trzeba jednak uważać, ponieważ na elementach o nieregularnej grubości nakłada się ona czasami nieco gorzej. Lutowanie po wcześniejszym spasowaniu bywa z kolei przyczyną wypływania stopiwa wokół spoiny. Konieczność usunięcia naddatku wymusza dodatkowe szlifowanie, które mechanicznie ściera nałożony wcześniej rod.
Rozstrzygnięcie, kiedy nałożyć powłoki ochronne, zależy od masywności samego elementu. Pełne wykończenie przed docelowym montażem świetnie sprawdza się w przypadku drobnych i kruchych detali. Takie podejście chroni cienkie ścianki przed deformacją podczas polerowania zmontowanej już całości. Przy cięższych, stabilnych wymiarowo projektach korzystniej jest złożyć produkt, a powłoki galwaniczne nałożyć na sam koniec. Gładka, jednolita tafla maskuje wtedy minimalne ślady łączeń.
Wybór odpowiedniej drogi produkcyjnej bez wątpienia ułatwiają półfabrykaty do biżuterii srebrne o ustabilizowanych wymiarach i sprawdzonej powtarzalności. Przystępując do dużej serii, twórca musi zweryfikować zachowanie powierzchni po losowym polerowaniu próbnym. Wszelkie zapadnięcia czy głębokie rysy stanowią sygnał ostrzegawczy przed rozpoczęciem masowej produkcji.
Ostateczna sekwencja nakładania powłok ochronnych i składania elementów bazuje na dokładnej analizie. Sam fakt wykorzystania dobrego stopu nie gwarantuje jeszcze uniknięcia błędów warsztatowych. Konstrukcja detalu, jego grubość oraz przewidywana metoda łączenia narzucają konkretny reżim pracy. Analiza zachowania kruszcu przed uruchomieniem głównej linii skutecznie redukuje późniejsze straty materiałowe i czasowe. Wytwórcy dbający o testowanie prototypów łatwiej utrzymują wysoką jakość finalnych wyrobów w całej dostarczanej partii.
Kategorie artykułów
Polecane artykuły

Niemiecka jakość

Jakie są najczęstsze problemy podczas nauki gry na gitarze elektrycznej i jak je rozwiązać?

Zastosowanie ceownika z otworami w modernizacji maszyn produkcyjnych
